全国咨询热线
全国咨询热线
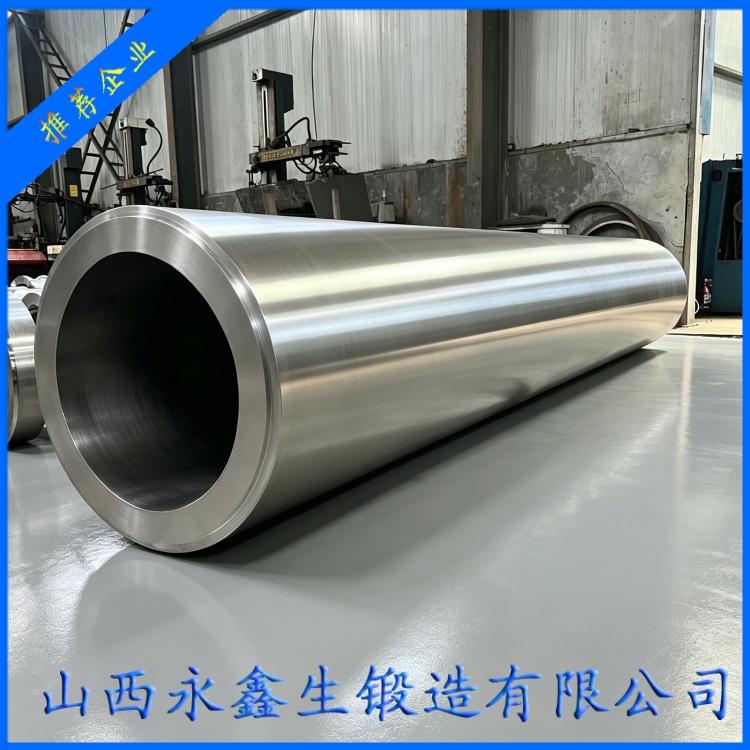
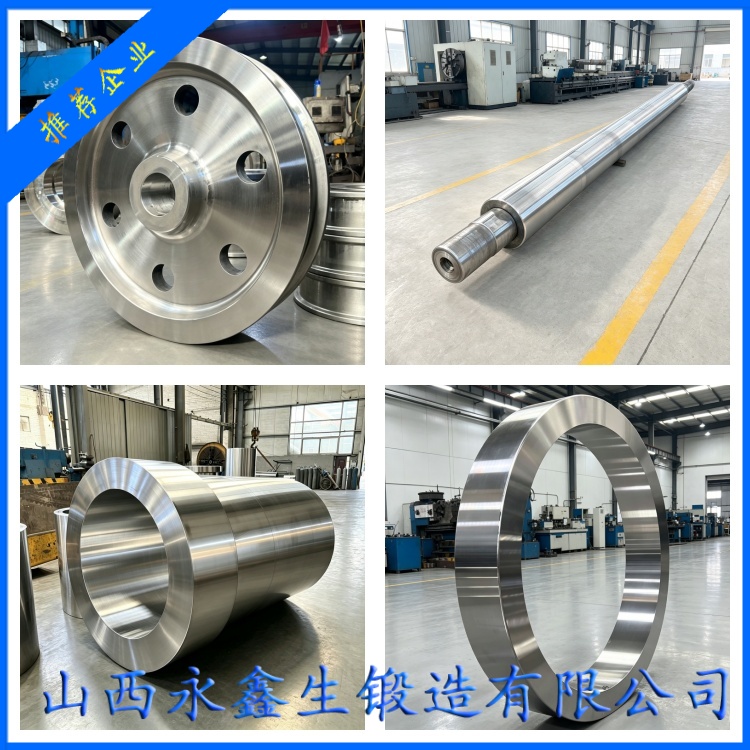
筒体锻件是大型机械装备的核心基础件之一,广泛用于压力容器、煤化工设备、风电塔筒法兰、核电管道、石油钻井平台、重型矿山机械等领域。与铸造件或焊接筒节相比,筒体锻件通过锻造消除金属内部的气孔、疏松和铸造偏析,使晶粒细化、组织致密、纤维流线沿筒体轴向合理分布,从而获得更高的强度、韧性和抗疲劳性能。本文从原材料、锻造工艺、热处理与质量控制四个环节,系统梳理筒体锻件的生产要点。
一、原材料选择与冶炼质量控制
筒体锻件的质量首先取决于钢锭质量。大型筒体锻件通常采用优质合金结构钢或低合金高强度钢,常见牌号包括 20MnMo、42CrMo、35CrMo、Q345E、12Cr1MoVG、2.25Cr-1Mo 等,具体选材取决于使用工况、设计温度和介质腐蚀性。为保证钢锭纯净度,炼钢环节必须严格控制硫、磷、氢、氧、氮等有害元素含量,采用炉外精炼(LF)、真空脱气(VD/VC)等工艺降低气体含量与夹杂物,必要时进行真空浇注。
钢锭开坯前还应检查冒口、锭身是否存在裂纹、缩孔等冶金缺陷。对于超大吨位筒体锻件,可采用电渣重熔钢锭进一步提升纯净度和组织均匀性,虽然成本较高,但对核电、深海油气等苛刻工况十分必要。
二、锻造工艺设计
筒体锻件锻造通常采用 "镦粗 — 拔长 — 冲孔 — 芯轴扩孔(或马杠扩孔)— 整形" 的组合工序。锻造比一般控制在 3~5,以保证心部充分变形、焊合内部空隙并细化晶粒。对于大直径厚壁筒体,常采用芯轴扩孔方式,在保证内外径同心度的同时使金属沿径向流动,获得接近成品的壁厚与孔径。
锻造加热制度对质量影响显著。加热温度过高会引起晶粒粗大甚至过烧,过低则变形抗力增大、易产生裂纹。一般锻造始锻温度控制在 1180~1200℃,终锻温度不低于 800℃。大型钢锭还需分阶段升温,防止热应力开裂。锻造过程中应采用合适的压下量逐次变形,避免一次变形量过大造成心部开裂。
目前行业领先企业普遍采用自由锻液压机配合操作机进行锻造,通过程控锻造系统对压下量、变形速度、锻造位置进行精确控制,保证锻件尺寸精度与组织均匀性。我公司拥有 3 万吨模锻压机、5000 吨自由锻压机等大型设备,可承接直径数米、单件重量数十吨的筒体锻件,为大型化筒体锻造提供了装备保障。

三、热处理工艺
热处理是决定筒体锻件力学性能的关键环节。根据钢种与性能要求,主要采用正火、正火加回火、调质(淬火加高温回火)等工艺。调质处理能获得良好的强韧性配合,适用于承受交变载荷的筒体。对于大截面筒体,应防止淬火开裂,必要时采用水 - 空交替淬火等缓冷手段。
热处理后需对力学性能进行逐件检验,包括拉伸、冲击、硬度等,必要时增加无损检测进行内部质量验证。
四、质量控制与检验
筒体锻件出厂前须经过严格的检验流程:化学成分分析、力学性能试验、无损检测(超声、磁粉)、尺寸与表面质量检查、晶粒度与金相检验等。大型筒体锻件内部质量检测以超声波探伤为主,按 NB/T 47013 或相应标准评定等级,确保无超标缺陷。尺寸方面,内外径、壁厚均匀度、长度公差均须满足图纸要求,关键部位常需精加工后复检。
五、结语
筒体锻件作为大型装备的 "承重脊梁",其质量直接关系整机安全。从钢锭纯净度控制、锻造比合理设计、热处理工艺优化到无损检测层层把关,每一个环节都体现着制造企业的工艺底蕴。作为拥有三十年锻造经验的重工企业,我们始终以实事求是的态度、严格的过程管控,为能源、化工、矿山等行业提供高可靠性筒体锻件,以扎实的产品质量赢得市场信赖。
杨先生
微信二维码
微信号:13283506666