全国咨询热线
全国咨询热线
压力容器广泛应用于石油炼化、化工、氢能储能、电力行业,用来完成介质反应、换热、分离、储存,压力容器筒体作为承压壳体核心构件,长期承受内部压力、温度波动,部分工况接触易燃易爆、强腐蚀介质,安全等级极高,一旦筒体失效,会引发爆炸、介质泄漏等重大安全生产事故。因此压力容器筒体锻件,制造标准严苛,材料、锻造、热处理、无损检测全流程都必须遵守特种设备规范。山西永鑫生重工股份有限公司,具备压力容器筒体锻件成熟生产能力,三十年专注大型承压锻件制造,依托 15000 吨锻造压机、全套热处理与探伤设备,可定制各类压力容器整体锻造筒体,产品适配加氢反应器、储气容器、换热设备、缓冲罐等高压装备,配套国内多家化工、能源装备企业,本文围绕压力容器筒体锻件的技术要求、制造难点与行业应用展开介绍。
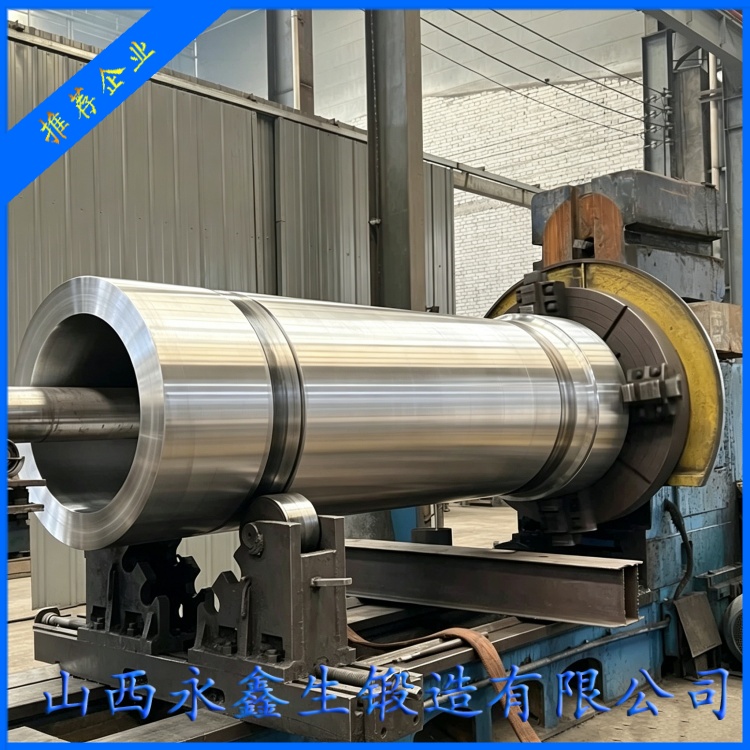
压力容器筒体分为卷焊筒体和整体锻造筒体。低压、小直径压力容器常采用钢板卷制焊接筒体,成本低、制造周期短;而高压、超高压、厚壁压力容器,尤其是加氢设备、核电压力容器,行业优先选用整体锻造筒体锻件。卷焊筒体焊缝是薄弱环节,在高压、氢介质、交变温度工况下,焊缝容易产生氢致开裂、疲劳裂纹;整体锻造筒体一体成型,无拼接焊缝,金属流线连续,筒体壁厚方向组织致密均匀,抗疲劳、抗氢脆、抗蠕变性能远优于焊接筒体,安全裕度更高,是高参数压力容器的首选结构。
压力容器筒体锻件,对原材料有着严苛要求。压力容器筒体用钢,必须具备良好强度、塑性、韧性匹配,抗氢损伤能力,以及良好的热处理性能。常用材质包含 Q345R、16Mn、15CrMo、12Cr2Mo1R 等压力容器专用钢,部分强腐蚀工况选用 316L、2205 双相不锈钢。钢锭优先采用炉外精炼工艺,降低气体、硫磷有害元素,减少非金属夹杂物。钢锭进厂必须光谱复检成分,超声波探伤,确认无超标缩孔、夹杂缺陷。
锻造工艺层面,压力容器筒体锻件要求足够锻造比,常规压力容器筒体锻造比≥3;加氢反应器这类高风险筒体锻造比≥4,保证筒体全截面充分锻透,焊合钢锭内部疏松,打碎粗大铸态晶粒。锻造采用多火次镦粗 + 冲孔 + 芯棒拔长成型工艺,严控每道次变形量,防止产生内孔裂纹、折叠。筒体锻造完成后锻后缓冷,释放锻造应力,避免开裂。
热处理是压力容器筒体锻件性能成型关键工序。压力容器筒体锻件热处理一般采用正火 + 回火或者调质处理。热处理的目标,细化晶粒,均匀金相组织,消除锻造残余应力,获得稳定力学性能,提升材料抗回火脆化能力。铬钼合金钢加氢筒体,回火脆化是重点关注指标,热处理曲线需要精准控制保温温度与保温时长,热处理之后取样开展冲击试验,验证低温韧性。热处理之后筒体残余应力水平需要控制在合理区间,残余应力过高,筒体在承压服役过程容易发生变形开裂。
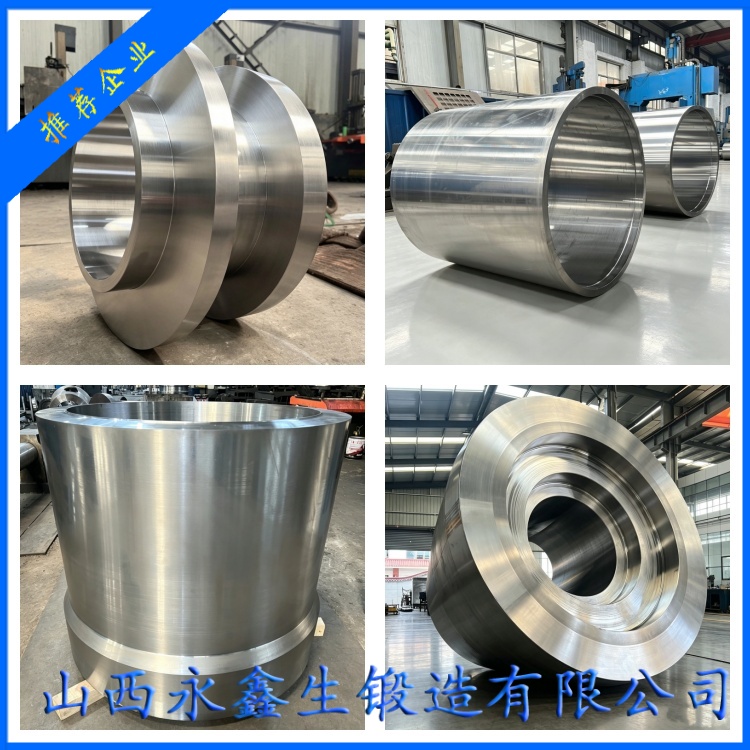
无损检测与理化检验是压力容器筒体锻件交付的硬性门槛。按照特种设备锻件标准,筒体锻件需要做 UT 超声波探伤,全面扫查筒体内部;MT 磁粉探伤检查表面裂纹;同时取样检测抗拉强度、屈服强度、冲击功,部分项目需要做金相、晶间腐蚀试验。所有检测报告、材质证明、工艺记录必须齐全,满足特种设备监检要求。永鑫生重工所有压力容器筒体锻件,全部留存全套质量资料,支持特种设备审核追溯。
压力容器筒体锻件制造难点集中在厚壁大尺寸筒体。筒体壁厚大,坯料加热内外温差控制难度大;锻造过程芯部变形不足,容易残留疏松;热处理时筒体壁厚方向冷却速度不一致,组织、硬度不均匀;筒体自重较大,锻造、热处理过程容易弯曲变形,校正难度高。永鑫生重工依托大型台车热处理炉、重型锻造工装,配合锻造仿真模拟技术,提前预判变形,优化工艺参数,解决厚壁压力容器筒体锻造难题。
应用场景方面,压力容器筒体锻件在石油化工加氢装置中用量巨大,加氢反应器筒体在高温高压氢气环境工作,对筒体抗氢脆、抗蠕变性能要求极高;氢能储运装备高压储氢筒体,承受周期性充压泄压交变载荷,要求筒体具备优异抗疲劳性能;电力行业电站锅炉、换热压力容器筒体,长期高温工况,材料抗蠕变性能是核心指标。
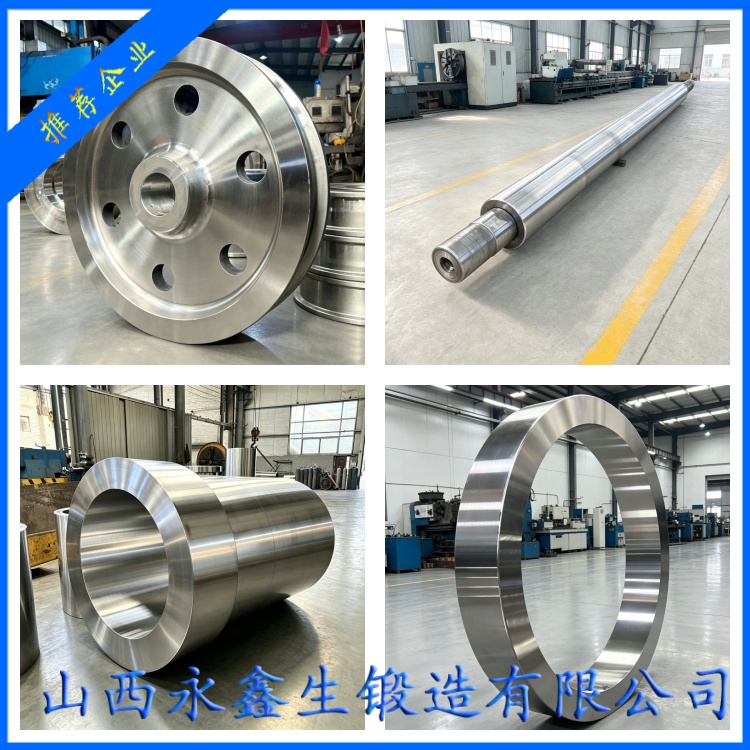
随着国内化工产业升级、氢能产业快速发展,高端压力容器国产化提速,国内装备企业对高品质整体锻造筒体锻件需求持续增长。山西永鑫生重工持续优化压力容器筒体锻件生产工艺,严格遵循特种设备相关标准,可为客户提供压力容器筒体从锻造、热处理、机加工、全套检测一站式服务,为石油化工、氢能、电力装备领域提供安全可靠的承压筒体锻件产品。
杨先生
微信二维码
微信号:13283506666