全国咨询热线
全国咨询热线
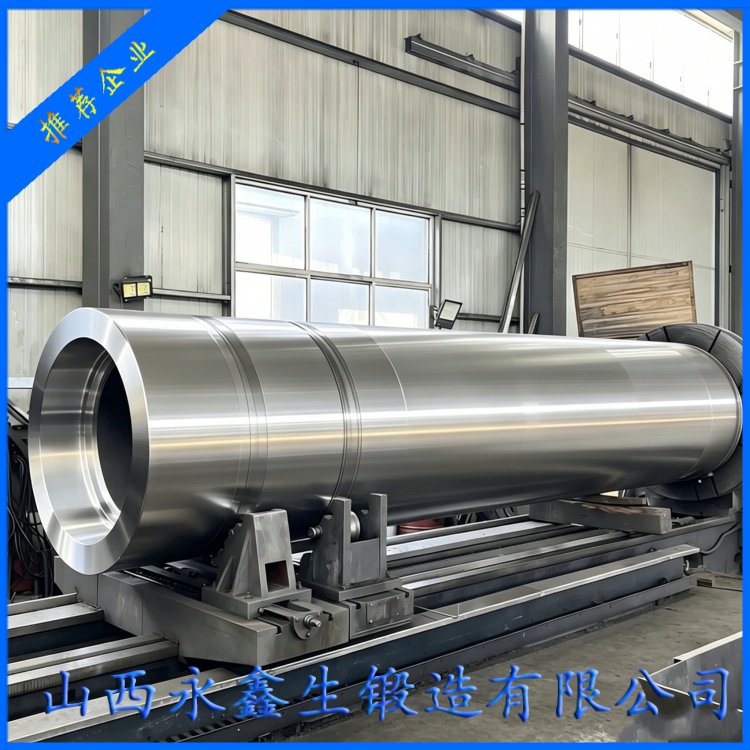
筒体锻件锻造成型,仅仅完成坯件的粗成型。锻造之后的筒体锻件,金相组织不均匀、残余应力大,尺寸精度低、表面粗糙,无法直接装配使用。热处理决定筒体锻件的内在力学性能,机加工决定筒体外形尺寸精度与配合质量,两道工序相辅相成,是筒体锻件制造后半程的核心环节,直接决定筒体最终服役表现。山西永鑫生重工股份有限公司拥有完整热处理生产线、大型数控车床、深孔镗床,可完成筒体锻件锻后热处理、粗加工、精加工一体化生产,三十年筒体锻件制造经验,能够针对碳钢、合金钢、不锈钢筒体定制热处理制度与机加工工艺,为石油化工、能源、工程机械客户提供成品筒体锻件。
筒体锻件热处理的核心目标:消除锻造残余应力、细化与均匀金相组织、调整强度、塑性、韧性匹配,改善材料切削加工性能,提升筒体抗蠕变、抗疲劳、耐腐蚀等性能。不同材质筒体锻件,热处理方案差异巨大,不可套用同一套工艺。
碳素钢筒体锻件,常用正火 + 回火工艺。正火是将筒体加热至 Ac3 相变温度以上,保温足够时间之后空冷,打碎锻造粗大晶粒,均匀组织;回火在较低温度保温,释放正火产生的内应力,降低材料硬度,改善韧性,方便后续机加工。碳素钢筒体热处理难度相对较低,但厚壁筒体依然需要控制升温冷却速率,防止内外组织差异。
合金钢筒体锻件(35CrMo、42CrMo、Cr-Mo 压力容器钢),很多工况选用调质热处理,也就是淬火 + 高温回火。淬火将筒体加热到相变温度保温,快速冷却,获得马氏体组织;随后高温回火,得到回火索氏体组织,实现高强度与高韧性良好匹配。合金钢淬透性有限,厚壁筒体淬火冷却速度控制难度大,筒体表层和芯部组织容易不一致,硬度梯度大。如果冷却过快,筒体容易开裂;冷却不足,芯部达不到目标力学性能。永鑫生重工针对厚壁合金钢筒体,采用可控冷却热处理工艺,通过仿真模拟筒体截面温度变化,优化保温时长与冷却速率,保证筒体全截面组织均匀,力学性能稳定。
不锈钢筒体锻件热处理采用固溶处理。将不锈钢筒体加热至高温区间保温,让碳化物充分溶入奥氏体,随后快速冷却,抑制碳化物析出,提升不锈钢抗晶间腐蚀能力。不锈钢固溶处理对炉温均匀性要求很高,保温时间不足会造成固溶不充分,耐腐蚀性能下降;保温时间过长,晶粒粗大,材料韧性降低。
热处理过程最大隐患是筒体变形。筒体自重较大,超长筒体、薄壁筒体在高温状态容易发生弯曲、椭圆变形。永鑫生重工在热处理工装方面做专项设计,采用专用支撑工装,减少筒体自重带来的弯曲;热处理完成之后,对筒体外形复测,必要时开展高温校正,修正圆度、直线度偏差。热处理完成,取样做力学性能、金相检验,指标合格,方可转入机加工工序。
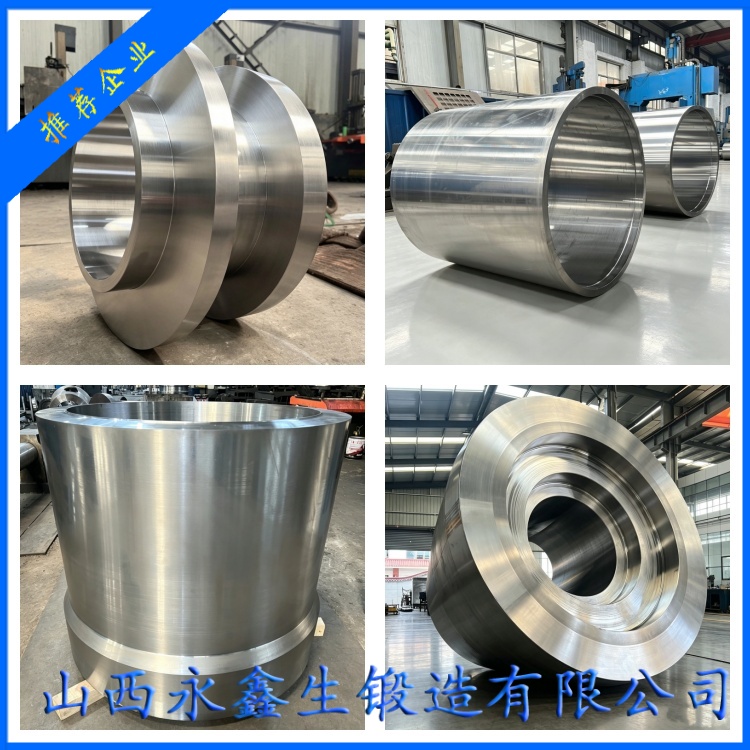
筒体锻件机加工分为粗加工与精加工。粗加工主要去除筒体大部分余量,切除表面氧化皮、缺陷层,同时释放一部分热处理残余应力;粗加工完成之后,部分项目会安排一次去应力回火,释放粗加工切削应力,防止精加工之后筒体变形。精加工是最终成型工序,使用大型数控卧车加工筒体外圆、端面、法兰;采用数控深孔镗床加工筒体内部孔,保证内孔尺寸精度、表面粗糙度。筒体锻件核心精度指标:内径外径公差、圆度、直线度、同轴度。筒体作为中空长筒件,同轴度是关键指标,同轴度超差,装配之后偏心运行,会产生附加交变载荷,加速设备磨损甚至部件失效。
机加工工艺方案需要考虑筒体残余应力释放。如果筒体内部残余应力偏高,在切削去除材料之后,应力重新平衡,筒体发生弯曲、椭圆变形,加工完成尺寸合格,放置一段时间之后尺寸超差。因此对于高精度筒体锻件,永鑫生重工采用 “粗加工→去应力热处理→精加工” 工艺路线,降低残余应力带来的尺寸时效变形风险。
机加工过程的切削参数、冷却方案同样影响筒体质量。合金钢、不锈钢切削加工难度大,不锈钢材料粘刀,切削热量大,容易造成加工表面硬化,需要选用适配刀具,控制切削进给量,充分冷却,保证筒体内壁、外圆表面质量。加工完成之后,进行尺寸全检,使用内径千分尺、外径卡尺、百分表、激光测直度设备,检测筒体各项形位公差,全部指标达标,完成成品终检。
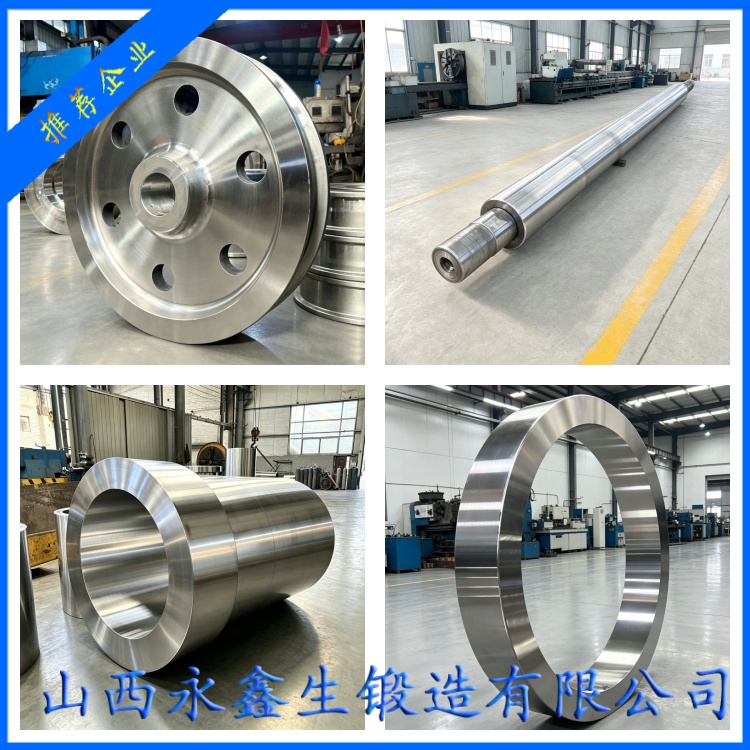
热处理 + 机加工两道工序,是筒体锻件从锻坯转化为合格成品的关键。很多锻造厂家只具备锻造能力,热处理、机加工外协,多方协作,质量控制点分散,信息传递偏差,容易出现性能、尺寸不匹配问题。山西永鑫生重工实现锻造、热处理、机加工、探伤检测全流程在厂内完成,工艺团队统一统筹整套工艺方案,从锻造阶段就预判热处理变形、机加工余量需求,一体化设计生产方案,减少多方协作带来的质量风险,保障筒体锻件的力学性能与尺寸精度,为各类高端装备提供一站式筒体锻件制造解决方案。
杨先生
微信二维码
微信号:13283506666